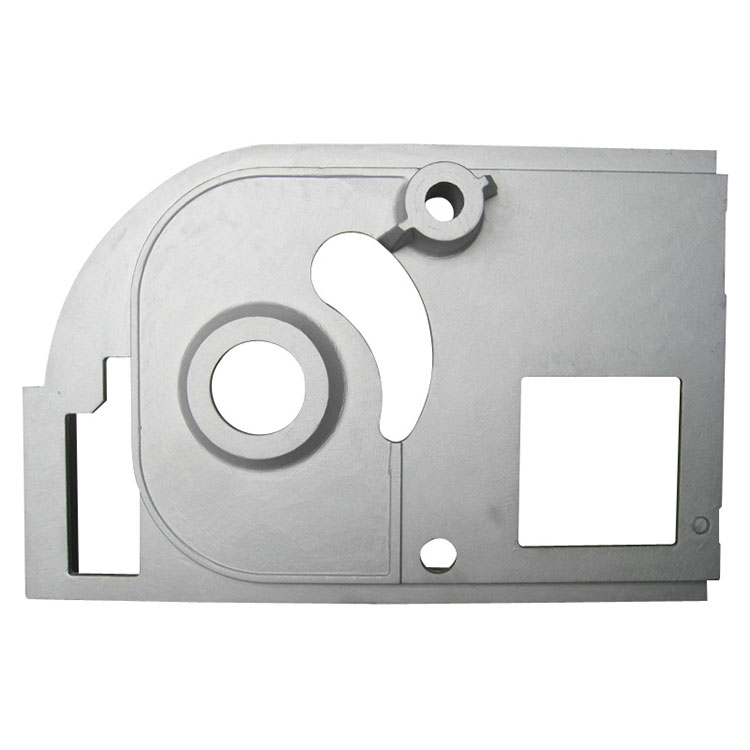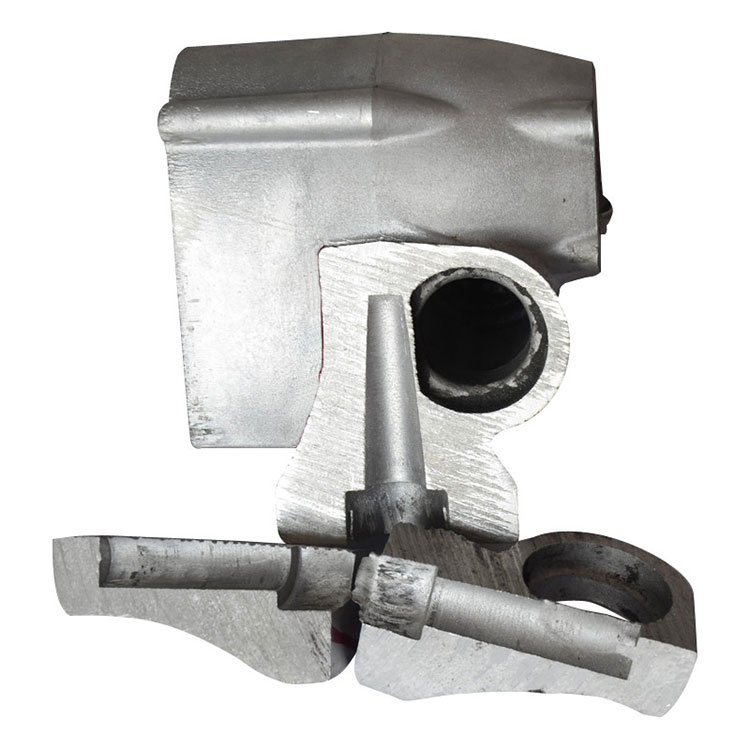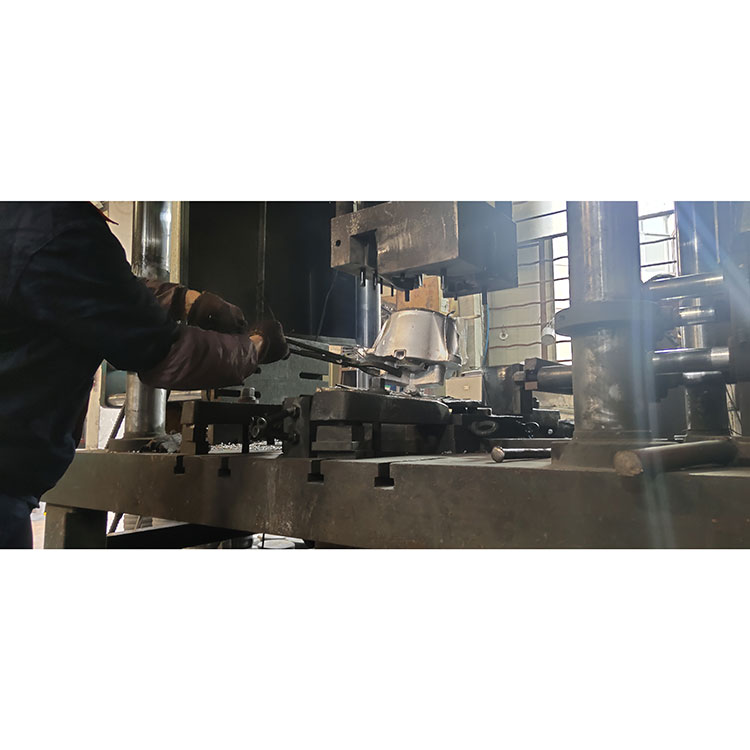
Как опытный производитель алюминиевого литья,СюйсинобеспечиваетЛитье под низким давлениемрешения для промышленного применения, требующего контролируемого наполнения металлом, стабильного качества и надежных механических характеристик. Понимание этого процесса помогает инженерам и отделам закупок выбрать правильный метод производства требовательных компонентов.
Литье под низким давлением — это процесс формовки металлов, в котором используется контролируемое давление газа для выталкивания расплавленного алюминиевого сплава из герметичной раздаточной печи в постоянную форму. В отличие от гравитационного литья, этот метод обеспечивает контролируемое наполнение снизу вверх и постоянную подачу под давлением во время затвердевания. Эти характеристики помогают снизить турбулентность, свести к минимуму некоторые дефекты литья, улучшить использование материала и обеспечить производство компонентов с постоянными механическими свойствами. Общие области применения включают автомобильные колеса, головки цилиндров, компоненты двигателей, рабочие колеса и промышленные детали. В этом руководстве объясняется, как работает этот процесс, его преимущества и ограничения, выбор материалов, контроль качества, а также факторы, которые покупатели должны учитывать при выборе поставщика отливок.
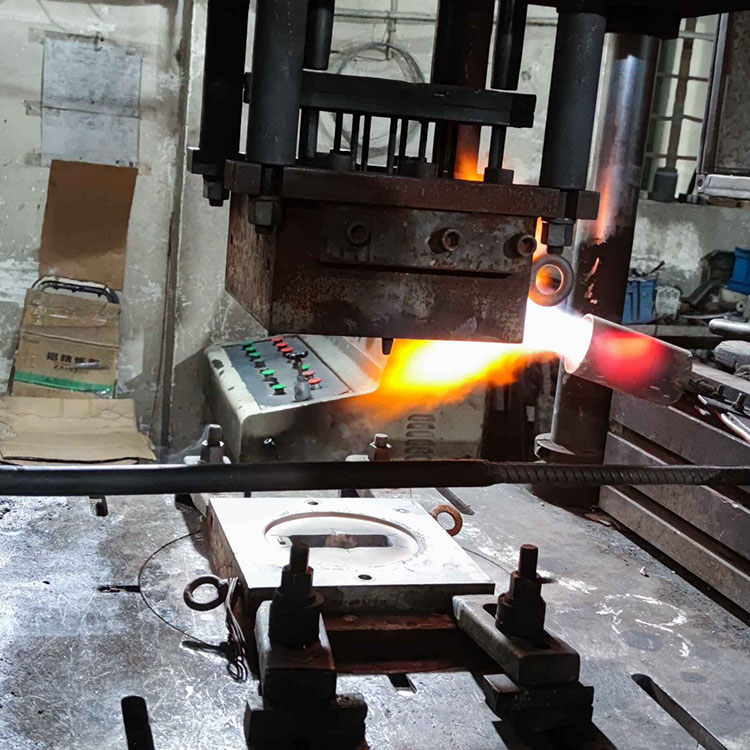
1. Что такое литье под низким давлением?
2. Как работает производственный процесс?
3. Каковы основные преимущества?
4. Какие отрасли промышленности используют литье под низким давлением?
6. Чем он отличается от других методов литья?
7. Что определяет качество литья?
8. Как выбрать поставщика литья?
Литье под низким давлением, обычно сокращенно LPDC, представляет собой метод литья в постоянную форму, при котором относительно низкое давление газа выталкивает расплавленный металл вверх через стояк в полость формы. Металл контролируемо заполняет полость и остается под давлением во время затвердевания.
Алюминиевые сплавы широко используются в этом процессе, поскольку они предлагают полезное сочетание малого веса, коррозионной стойкости, теплопроводности и механической прочности. Этот процесс особенно подходит для компонентов, требующих структурной целостности и повторяемого качества производства.
В отличие от обычного гравитационного литья, при котором расплавленный металл перемещается в форму в первую очередь за счет силы тяжести, LPDC обеспечивает активный контроль над процессом заполнения. По сравнению с литьем под высоким давлением, при этом обычно используются более низкие скорости наполнения и более низкое давление впрыска.
Согласно информации компании Xuxing о литье под низким давлением, контроль температуры металла, температуры формы, скорости наполнения и времени выдержки под давлением имеет важное значение для получения прочных алюминиевых отливок.
Процесс литья под низким давлением включает в себя несколько согласованных этапов. Каждый этап влияет на плотность конечного компонента, точность размеров, состояние поверхности и механические свойства.
Алюминиевый сплав плавится и доводится до подходящей температуры. Операторы должны контролировать чистоту и температуру расплава, чтобы снизить риск появления оксидных включений, пористости, связанной с водородом, и преждевременного затвердевания.
Расплавленный металл удерживается в герметичной печи под матрицей. Контролируемое давление газа, обычно обеспечиваемое сжатым воздухом или соответствующей системой инертного газа, выталкивает металл вверх через стояк в полость формы.
Заполнение снизу вверх помогает уменьшить турбулентность, связанную с неконтролируемым переливом. Фактический профиль давления зависит от сплава, геометрии формы, высоты подъема и требований к компонентам.
После заполнения полости формы поддерживается давление, помогающее подавать жидкий металл в области, которые все еще затвердевают. Правильное время давления способствует направленному затвердеванию и может уменьшить дефекты, связанные с усадкой.
Как только отливка достаточно затвердеет, давление сбрасывают и форму открывают. Компонент снимается и выполняется любая необходимая обрезка, термообработка, механическая обработка или чистовая обработка поверхности.
Методы контроля выбираются в соответствии с функцией детали и требованиями к чертежам. При необходимости можно использовать измерение размеров, визуальный осмотр, механические испытания и рентгенографическое исследование.
LPDC ценится за баланс контроля потока металла, целостности отливки и эффективности производства. Его основные преимущества заключаются в следующем.
Эти преимущества не являются автоматическими. Для достижения требуемых результатов необходимо контролировать чистоту сплава, конструкцию пресс-формы, управление температурой, условия охлаждения и мониторинг процесса.
Литье под низким давлением широко используется для изготовления алюминиевых компонентов, где важны прочность, постоянство размеров и надежное внутреннее качество.
Типичные области применения включают алюминиевые колеса, головки цилиндров, компоненты двигателя, детали подвески и отдельные конструктивные элементы. Этим деталям может потребоваться сочетание уменьшенного веса, усталостной прочности и надежной работы при повторяющихся нагрузках.
Производители промышленного оборудования используют литые алюминиевые корпуса, рабочие колеса и другие компоненты, которые выигрывают от контролируемого заполнения и производства формы, близкой к заданной. В зависимости от конструкции литье может сократить объем необходимой механической обработки по сравнению с изготовлением детали полностью из цельной заготовки.
Компоненты насоса, рабочие колеса и сопутствующие детали могут извлечь выгоду из этого процесса, если их геометрия и сплав соответствуют требованиям. Для компонентов, подвергающихся воздействию жидкостей или рабочего давления, может потребоваться дополнительная механическая обработка и испытания под давлением или на герметичность.
Сложные отливки с внутренними проходами могут быть изготовлены с использованием подходящих песчаных стержней или других систем стержней. Эти функции позволяют инженерам создавать геометрии, которые было бы сложно или дорого изготовить только с помощью механической обработки.
Алюминиевые сплавы являются одними из наиболее распространенных материалов, используемых для LPDC. Соответствующая марка зависит от требований к прочности компонента, пластичности, коррозионной стойкости, необходимости термообработки и условий эксплуатации.
| Материал или сплав | Типичные характеристики | Потенциальные применения |
|---|---|---|
| Алюминиевый сплав A356 | Хорошая литейность, коррозионная стойкость и возможность термообработки. | Автомобильные колеса, конструктивные элементы и отдельные детали машин. |
| Алюминиевые сплавы Al-Si-Mg | Полезное сочетание прочности, литейных свойств и реакции на термообработку. | Инженерные компоненты, требующие механических характеристик |
| Другие подходящие алюминиевые сплавы | Свойства варьируются в зависимости от состава и условий обработки. | Изготовленные на заказ отливки, разработанные с учетом особых требований к обслуживанию. |
A356 часто рассматривают для применений, требующих баланса прочности и пластичности. Однако само по себе обозначение сплава не гарантирует окончательных свойств. Химический состав, условия литья, термическая обработка и результаты контроля — все это влияет на производительность.
Перед производством покупатели должны подтвердить у производителя точную спецификацию сплава, применимые стандарты материалов, требуемые механические свойства и любую обработку после литья.
Различные технологии литья служат разным производственным целям. Лучший выбор зависит от геометрии компонента, годового спроса, требований к материалам, инвестиций в оснастку и приемлемого уровня дефектов.
| Коэффициент сравнения | Литье под низким давлением | Литье под высоким давлением | Гравитационное литье под давлением |
|---|---|---|---|
| Металлическое наполнение | Контролируемое давление снизу | Высокоскоростной впрыск под высоким давлением | В первую очередь движимая гравитацией |
| Типичные сильные стороны | Контролируемое заполнение и возможность получения прочных конструкционных отливок | Высокая скорость производства и сложные тонкостенные формы. | Относительно простой процесс и расположение инструментов. |
| Скорость производства | Обычно от умеренного до медленного | Обычно быстро | В целом умеренный |
| Использование материалов | Часто благоприятно, в зависимости от конструкции пресс-формы | Зависит от конструкции направляющих и методов переработки. | Зависит от конструкции ворот и подачи |
| Термическая обработка | Возможно для подходящих сплавов и прочных отливок. | Ограничено пористостью и условиями процесса для некоторых применений. | Возможно для подходящих сплавов и качества литья |
| Типичные применения | Колеса и конструкционные алюминиевые детали | Корпуса, кронштейны и крупногабаритные компоненты | Общие алюминиевые компоненты и промышленные детали |
LPDC не превосходит автоматически все альтернативы. Литье под высоким давлением может быть предпочтительнее, когда приоритетом является быстрое производство и тонкие стенки. Гравитационное литье под давлением может предложить более простой путь получения подходящих компонентов. Инженерам следует сравнивать полные производственные требования, а не выбирать процесс на основе одного параметра.
Для дальнейшей оценки ознакомьтесь с ресурсами производства алюминиевого литья компании Xuxing и оцените пригодность решений для литья в постоянных формах для предполагаемого применения.
Надежное литье под низким давлением зависит от взаимодействия свойств материала, конструкции оснастки, управления температурным режимом и контроля производства. Несколько факторов заслуживают особого внимания.
Для критических компонентов план качества может включать отчеты о размерах, испытания на твердость или растяжение, металлографическое исследование и рентгеновский контроль. Не каждая деталь требует каждого испытания; план проверки должен отражать чертеж, условия эксплуатации и спецификации заказчика.
Выбор поставщика предполагает нечто большее, чем просто сравнение первоначального предложения. Покупатели должны проверить, может ли производитель последовательно производить компоненты, соответствующие требуемым техническим и коммерческим характеристикам.
Компания Xuxing, также известная как Ningbo Yinzhou Xuxing Machinery Co., Ltd., описывает свои производственные возможности в области литья под низким давлением алюминиевых сплавов, гравитационного литья под давлением, литья под высоким давлением и литья из цинковых сплавов. Компания сообщает о более чем 17-летнем опыте производства и производственной мощности, превышающей 500 деталей в день. Покупатели должны подтвердить текущую мощность, технический объем и требования к конкретному проекту непосредственно в компании.
Чтобы подготовить точное предложение, предоставьте поставщику 2D-чертежи или 3D-модели, требования к сплавам, годовую потребность, спецификации допусков, ожидаемое качество поверхности, а также любые требования к испытаниям или сертификации.
Основная цель — производство металлических компонентов путем заполнения постоянной формы расплавленным сплавом под контролируемым давлением газа. Этот метод может улучшить стабильность наполнения, уменьшить некоторые дефекты литья и обеспечить производство алюминиевых деталей с постоянными механическими свойствами.
Да. Литье под низким давлением широко используется для производства алюминиевых колес, поскольку контролируемое заполнение и подача под давлением могут обеспечить хорошую структурную целостность и усталостные характеристики. Окончательная пригодность зависит от сплава, конструкции колеса, термической обработки и проверочных испытаний.
При литье под низким давлением используется относительно низкое давление газа для перемещения расплавленного металла в форму, обычно снизу. При литье под высоким давлением металл быстро впрыскивается под гораздо более высоким давлением. LPDC часто выбирают из-за структурной целостности и термообрабатываемых сплавов, тогда как HPDC часто выбирают из-за высокой производительности и сложных тонкостенных деталей.
Да, некоторые алюминиевые сплавы могут подвергаться термической обработке, включая обработку Т6, если качество литья и состав сплава подходят. Производитель должен проверить процесс, параметры обработки и конечные механические свойства на соответствие спецификациям проекта.
Основные факторы стоимости включают размер и сложность компонента, выбор сплава, конструкцию оснастки, годовой объем заказа, время производственного цикла, механическую обработку, термообработку, контроль и требования к отделке. Предоставление полных технических спецификаций помогает поставщикам подготовить более надежное предложение.
Предоставьте чертеж компонента или 3D-модель, марку материала, расчетный годовой объем, критические размеры, требования к поверхности, потребности в термообработке и критерии проверки. Если деталь критически важна для безопасности или должна выдерживать давление или усталостную нагрузку, четко укажите соответствующие требования к производительности.
Литье под низким давлением предлагает производителям практичный способ производства алюминиевых компонентов с контролируемым металлическим наполнением, хорошим использованием материала и возможностью обеспечения надежных механических характеристик. Его эффективность зависит от выбора правильного сплава, оптимизации формы и профиля давления, контроля затвердевания и применения соответствующих методов контроля. Для автомобилестроения, промышленного оборудования и других требовательных применений оценка всего производственного процесса имеет важное значение для достижения стабильного качества и конкурентоспособных производственных затрат.
Если вы ищете алюминиевые отливки по индивидуальному заказу или сравниваете процессы литья для нового проекта, компания Xuxing может помочь вам изучить подходящие варианты производства. Поделитесь своими чертежами, требованиями к материалам, целевыми количествами и спецификациями качества, чтобы обсудить следующие шаги.Связаться с намисегодня, чтобы запросить коммерческое предложение и узнать больше о решениях для литья под низким давлением, адаптированных к вашему применению.